



热成像技术AI缺陷识别
随着工业自动化和智能制造的不断发展,企业对产品质量、生产效率和设备运行可靠性的要求日益提高。传统检测方式通常依赖人工目视检查、接触式温度测量或抽样测试,在检测效率、隐蔽缺陷识别和实时监测方面存在一定局限。
热成像技术通过捕捉物体表面的红外辐射,将温度分布转换为直观的热图像。结合人工智能(AI)算法,系统能够进一步分析热图像中的温度异常、热分布差异和局部特征,实现缺陷自动识别、异常分类与风险预警。
红外热成像与AI的融合,不仅能够帮助企业发现肉眼难以察觉的异常,还能为在线检测、预测性维护和质量追溯提供数据支持。
AI如何提升热成像缺陷识别能力?
传统热图像分析通常依赖人工设定温度阈值或制定规则。面对复杂的工业环境,不同产品、材料和运行状态可能呈现差异明显的热特征,单一阈值难以满足所有检测需求。
AI算法能够从大量正常与异常热图像中学习特征,提升复杂场景下的自动分析能力。
1. 自动识别温度异常
AI模型可以学习正常产品或设备的热分布规律,识别局部过热、异常冷区、温度不均匀以及不符合预期的热响应。
与单纯的温度阈值报警相比,结合空间特征和上下文信息的模型能够更有针对性地识别异常区域。
2. 识别复杂缺陷模式
部分缺陷并不表现为明显的高温或低温点,而是体现为温度分布形态、热扩散速度或动态变化趋势的差异。通过卷积神经网络、目标检测模型或时序分析算法,系统可以识别更复杂的热图像模式。
3. 实现缺陷定位与分类
在完成模型训练和验证后,AI系统可以对疑似缺陷进行区域定位,并按照具体应用需求分类,例如局部过热、热分布异常、疑似脱层或冷却不均等。
对于无法可靠区分的异常,系统应输出疑似缺陷或待复检结果,而不是直接将模型判断视为最终检测结论。
4. 支持实时在线检测
当红外热像仪与工业计算机、PLC 或制造执行系统(MES)集成后,AI分析结果可以进入生产质量控制流程。系统能够按照设定的检测规则输出报警、分拣信号或复检任务,减少人工逐张检查热图像的工作量。
热成像与AI缺陷识别的主要工业应用
1. 电子电路板与半导体检测
在电子制造过程中,电路板上的元器件、焊点和电源线路可能因电气故障、接触不良或负载异常产生不正常的热分布。
红外热成像可以在适当的工作负载和检测条件下捕捉这些热特征,AI算法则可以识别异常发热区域,辅助发现疑似短路、局部过热和散热不均等问题。
对于芯片封装和半导体器件,热成像也可用于热管理评估与异常筛查。但微小缺陷的检测能力取决于空间分辨率、热响应、检测条件及缺陷本身的热特征,不能仅凭热图像保证发现所有内部缺陷。
2. 金属加工与焊接质量检测
在金属加工、激光焊接和增材制造过程中,温度场直接影响材料熔化、凝固和热应力变化。
热成像系统能够记录加工区域的温度变化,AI模型可以分析异常热斑、温度分布不均和冷却过程偏差,辅助识别工艺异常及潜在质量问题。
通过将热图像与加工参数、设备状态及后续检测结果结合,企业还可以逐步建立适用于特定材料和工艺的质量预测模型。
3. 电力设备与工业设施监测
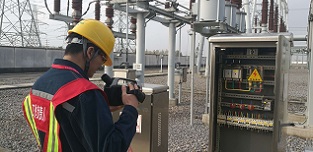
变压器、开关柜、电气连接点、电机和轴承等设备在异常运行时可能产生局部温升。
利用红外热像仪进行定期巡检或连续监测,再通过AI分析历史温度变化和设备间的热分布差异,可以辅助识别过热趋势、异常负载和潜在维护需求。
与固定温度阈值相比,结合负载、环境温度和设备运行状态的分析更有利于降低不必要的报警。但重要电力设备仍需按照相应规范进行检查与诊断。
4. 锂电池与新能源制造
在锂电池生产和测试过程中,温度分布不均、局部异常发热及热响应差异可能反映工艺或运行异常。
热成像与AI相结合,可用于电池模组温度监测、充放电过程分析、制造过程异常筛查以及热管理性能评估。
由于电池安全涉及多种电化学和结构因素,热成像应与电压、电流、压力及其他安全监测手段协同使用,而不应被视为独立的电池安全判定工具。
5. 塑料成型与工业自动化生产
在注塑、热压和其他热加工工艺中,模具温度不均、冷却不足和局部热积累可能影响产品尺寸稳定性与表面质量。
通过红外热成像采集模具、工件或生产区域的温度数据,AI系统可以识别异常温度模式,帮助操作人员发现冷却回路异常、工艺波动或潜在的成型缺陷。
当热成像系统与生产节拍、注塑参数和质量检测结果关联时,还可以为工艺优化和缺陷原因分析提供更完整的数据基础。
构建可靠的AI热成像缺陷识别系统
要让AI缺陷识别真正应用于工业现场,仅仅配置一台红外热像仪和一个算法模型是不够的。系统性能取决于硬件选型、数据质量、模型设计以及现场集成等多个因素。
1. 选择适合应用场景的红外热像仪
选型时应重点评估以下参数:
-
热灵敏度: 是否能够分辨目标缺陷引起的细微温差。
-
空间分辨率: 是否能够在实际检测距离下清晰呈现目标区域。
-
测温精度与量程: 是否符合被测材料及工艺的温度范围要求。
-
帧率: 是否满足动态热过程和高速生产线的采集需求。
-
镜头与视场角: 是否能够覆盖目标区域,同时保留所需的空间细节。
-
接口与集成能力: 是否支持工业计算机、数据采集系统及自动化平台所需的通信方式。
对于高速生产线或动态热过程,还需要评估曝光时间、采集同步和数据传输延迟。
2. 建立高质量训练数据集
AI模型的可靠性与训练数据密切相关。企业应尽可能采集覆盖不同产品型号、材料批次、温度条件、运行负载和环境变化的数据。
训练数据应包含具有代表性的正常样本、已确认的缺陷样本,以及容易引起误判的干扰样本。缺陷标签最好通过拆解分析、无损检测或其他可靠的质量验证方法确认。
对于缺陷样本较少的场景,可以考虑异常检测或半监督学习方法,但仍需通过独立测试数据验证实际效果。
3. 根据检测任务选择AI算法
不同检测目标适合不同的算法路线:
-
图像分类: 判断整张热图像或产品是否存在异常。
-
目标检测: 定位图像中疑似异常的区域。
-
图像分割: 精细标记缺陷或温度异常区域的边界。
-
异常检测: 学习正常热分布,识别偏离正常模式的样本。
-
时序分析: 评估温度随时间变化的趋势和动态热响应。
算法选择应基于缺陷尺寸、数据规模、实时性要求和误报成本,而不是单纯追求模型复杂度。
4. 将检测结果接入质量管理流程
AI识别结果应能够与产品编号、生产批次、设备参数和检测时间关联,形成可追溯的质量记录。
对于高风险缺陷,可设置自动停线或复检机制;对于置信度较低的结果,则可交由人工确认。模型上线后还应持续监测误报率、漏检率和不同生产条件下的表现,并在产品或工艺发生变化时重新验证。
热成像技术与AI缺陷识别的结合,为工业质量控制和设备状态监测提供了新的解决方案。红外热像仪负责捕捉温度场信息,AI算法则进一步识别异常模式、定位疑似缺陷并辅助决策。
从电子电路板、金属加工到电力设备、锂电池和塑料成型,这种技术组合能够帮助企业提高检测自动化程度,减少人工图像分析负担,并建立更加系统化的质量追溯机制。
对于希望推进智能制造的企业而言,关键不只是选择高性能红外热像仪或先进AI算法,更在于根据实际缺陷类型建立可靠的数据采集、模型验证和结果反馈流程。只有将热成像硬件、智能算法与工业生产流程有效整合,才能充分发挥AI热成像缺陷识别的应用价值。